尺寸
最终直径和公差。
精密磨削
热处理后工作表面的精加工。
精密磨削
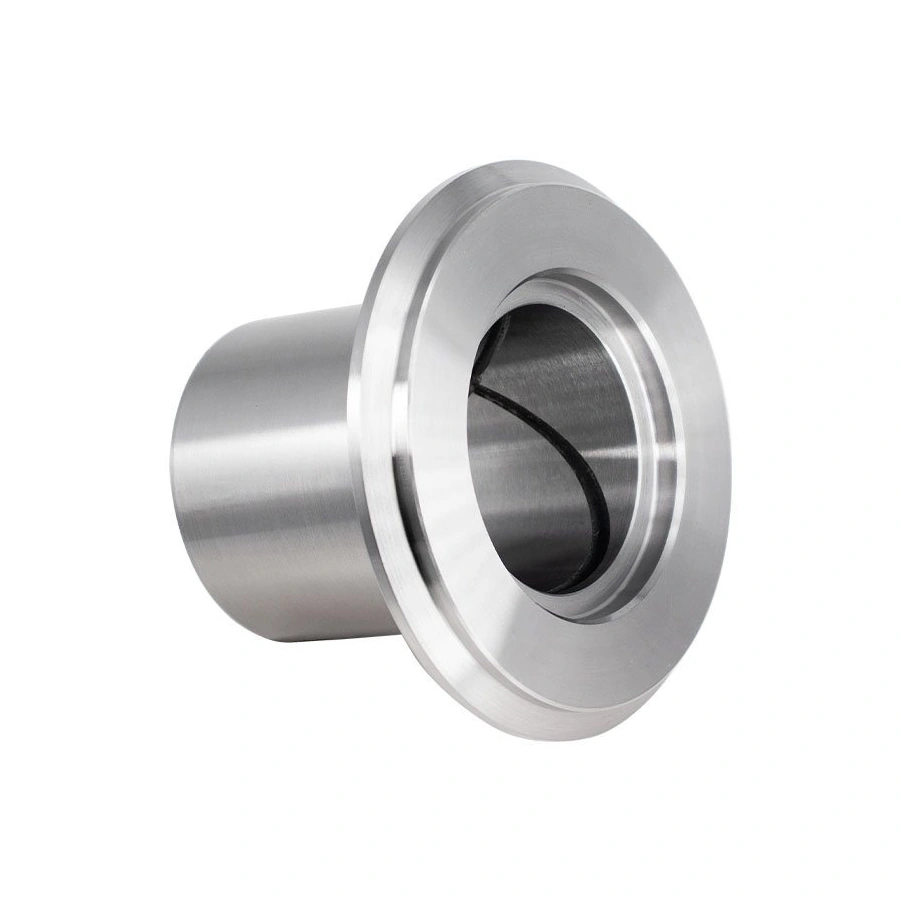
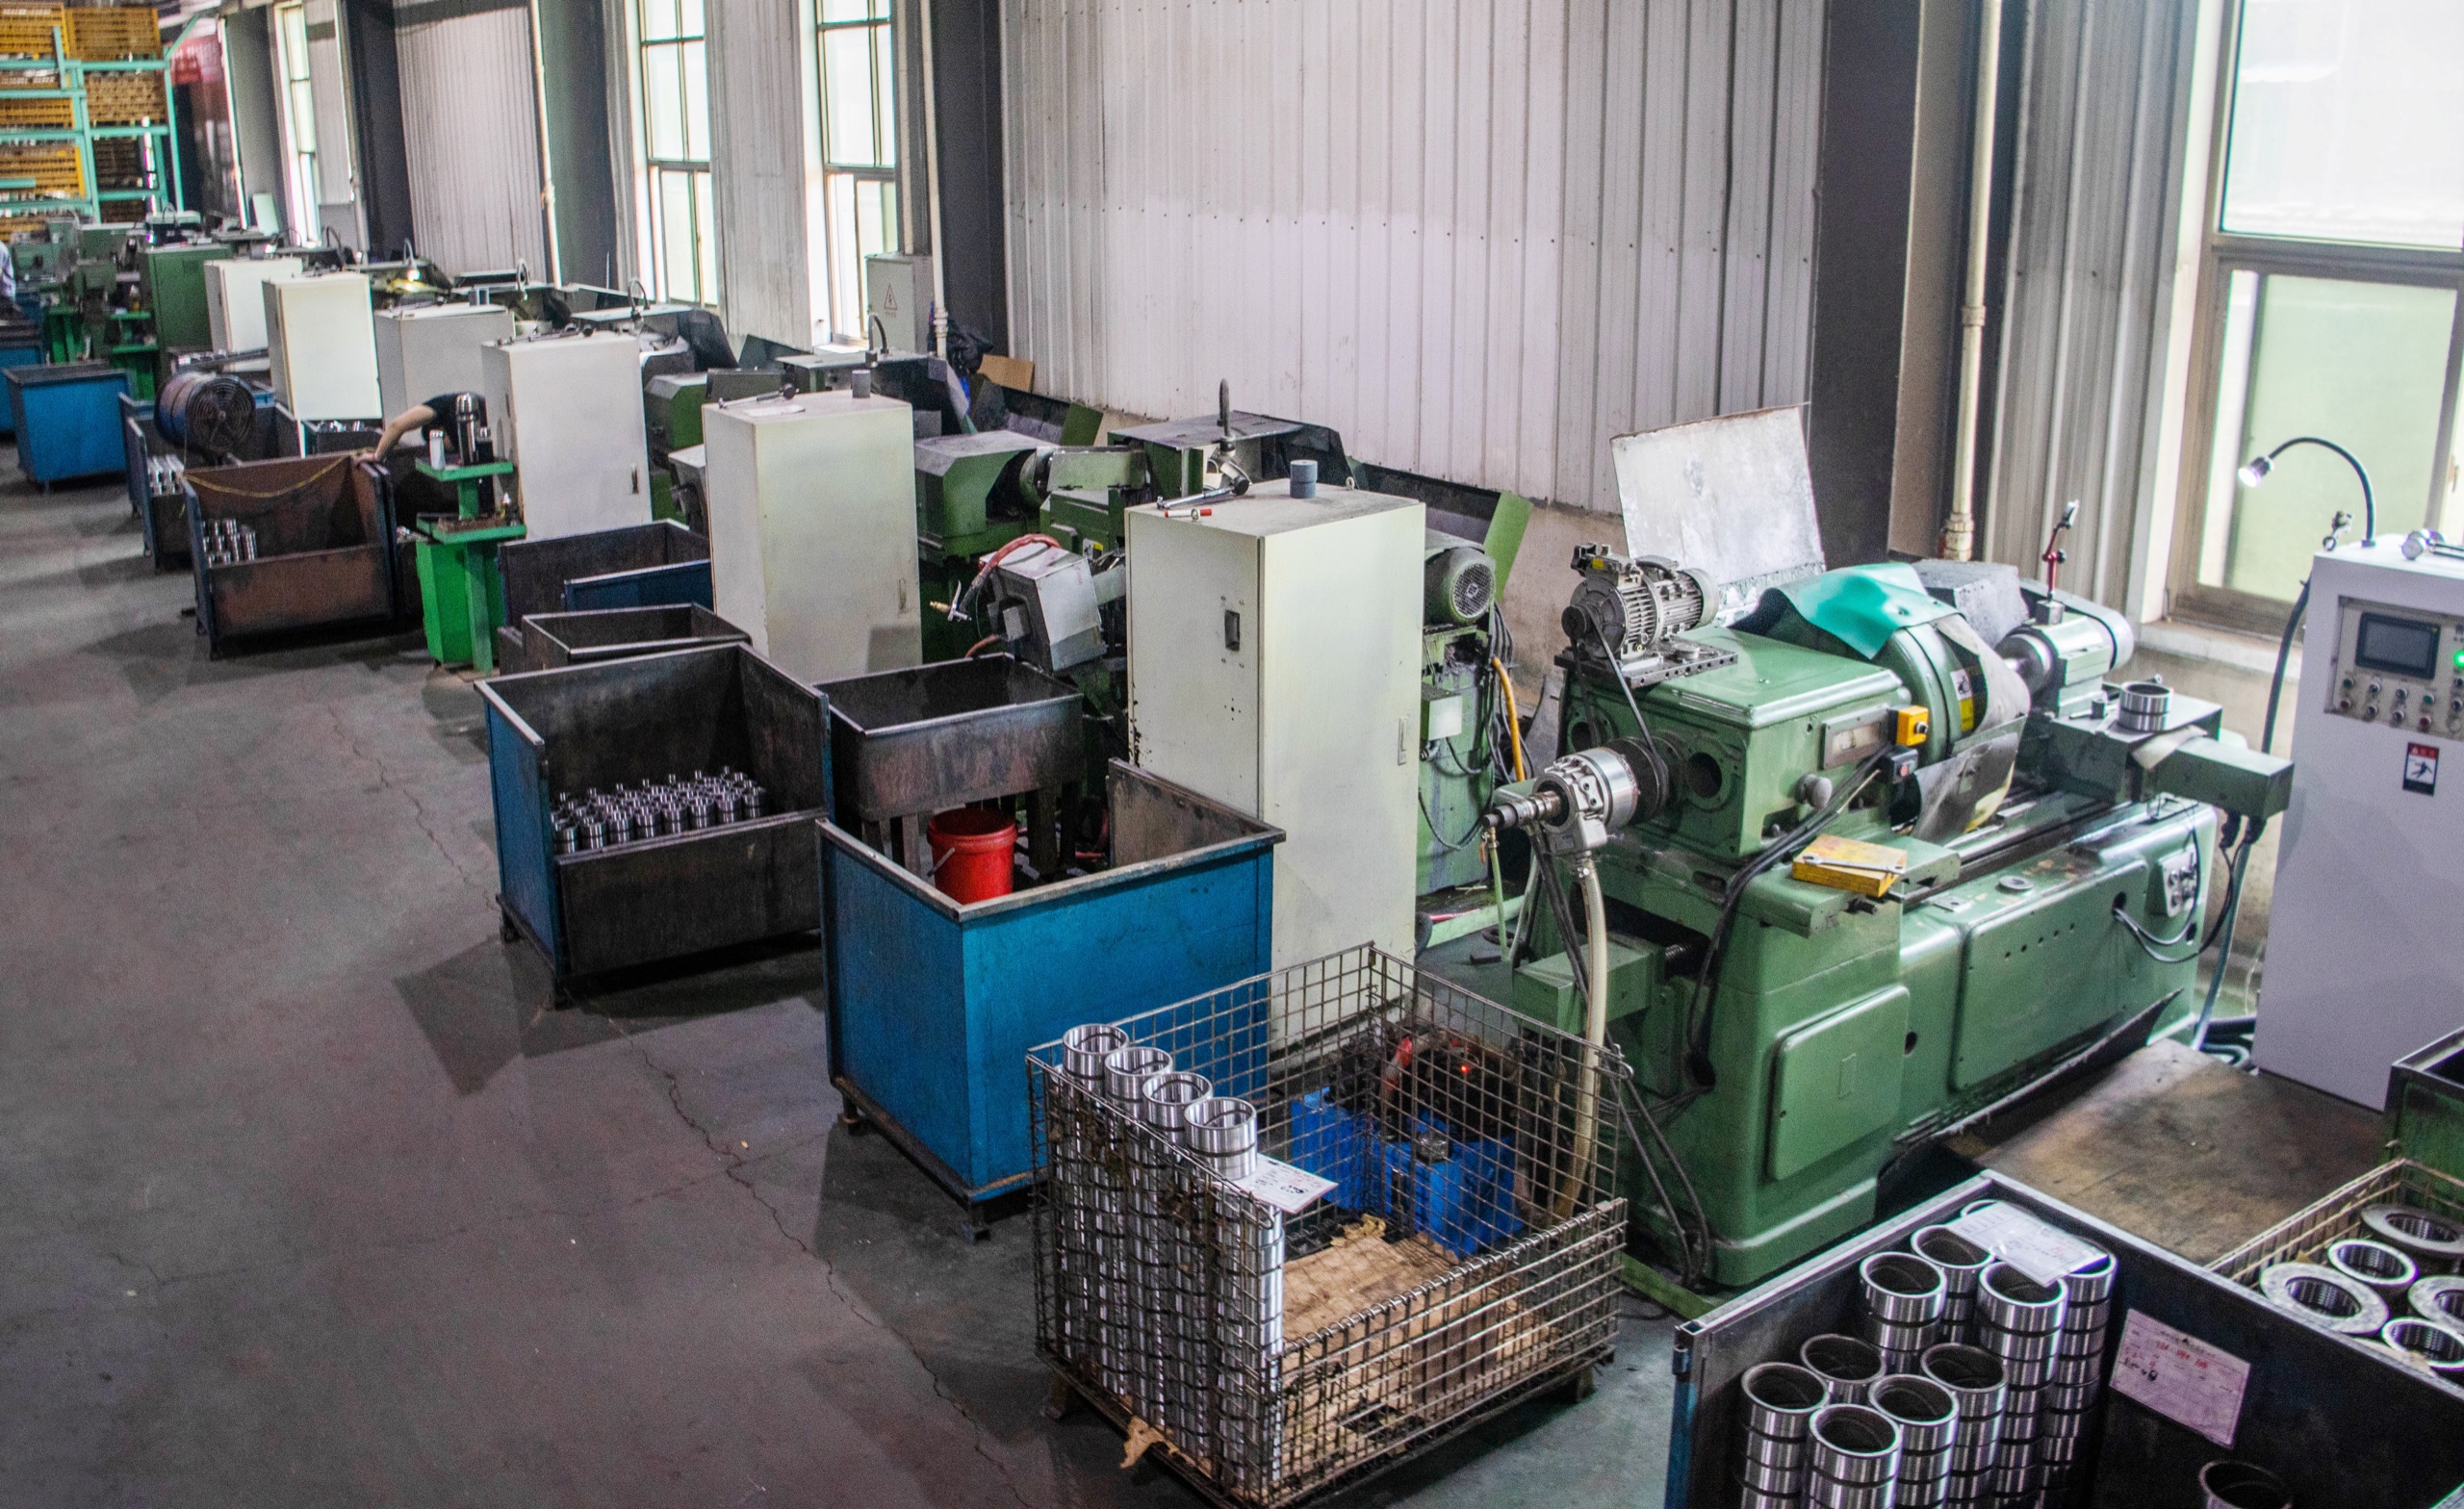
内部和外部磨削用于保持座椅和工作表面的一致性。余量、基础和顺序取决于硬化后变形和对准要求。
检查什么
对每个功能区域分别设定要求。
最终直径和公差。
圆度、圆柱度或平面度。
相对于底座的对准和跳动。
粗糙且无损伤。
作品是如何构建的
初步通过后,将检查可用津贴。精加工道次和测量按照商定的控制方案进行。
达成协议之前
热处理后,评估工作尺寸以及余量、几何形状和表面状况。任务应包括位置、内部和外部磨削区域以及粗糙度和边缘的要求。检查是根据商定的尺寸进行的,而不是根据零件的整体外观进行的。
检查尺寸和对齐的表面。
未经磨削的工作直径、端部、过渡和区域。
根据图纸加工的粗糙度和可接受的痕迹。
批次控制的方法、温度和体积。
下一步
传输每个工作区域的基准、形状公差和粗糙度。