基地
用于顺序安装的表面。
机械加工
尺寸、配合和基面的车削和铣削。
机械加工
车削和铣削操作产生孔径、端部、凹槽、孔和特殊特征。选择安装顺序时要考虑对准和随后的热处理。
检查什么
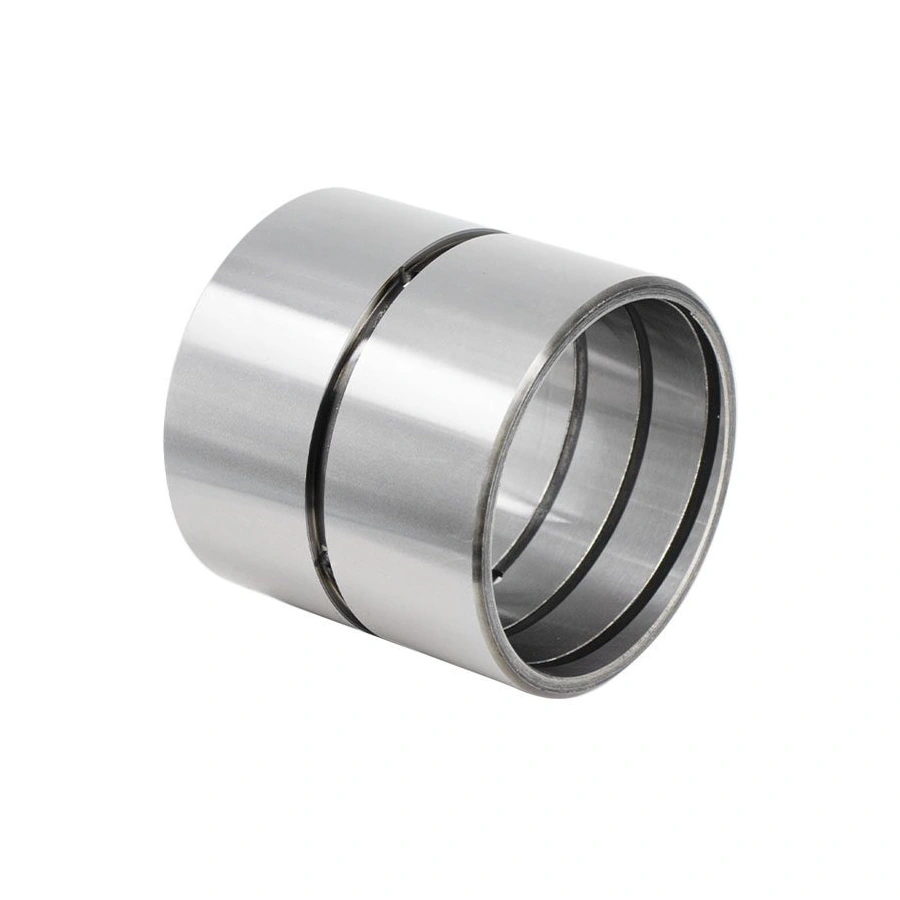
并非所有尺寸都在硬化前达到最终值。
用于顺序安装的表面。
预留变形和磨削用。
孔、槽、槽的位置。
倒角、半径且无毛刺。
作品是如何构建的
工作表面可在热处理后完成。同时,孔和凹槽必须通过技术连接到稳定的底座上。
达成协议之前
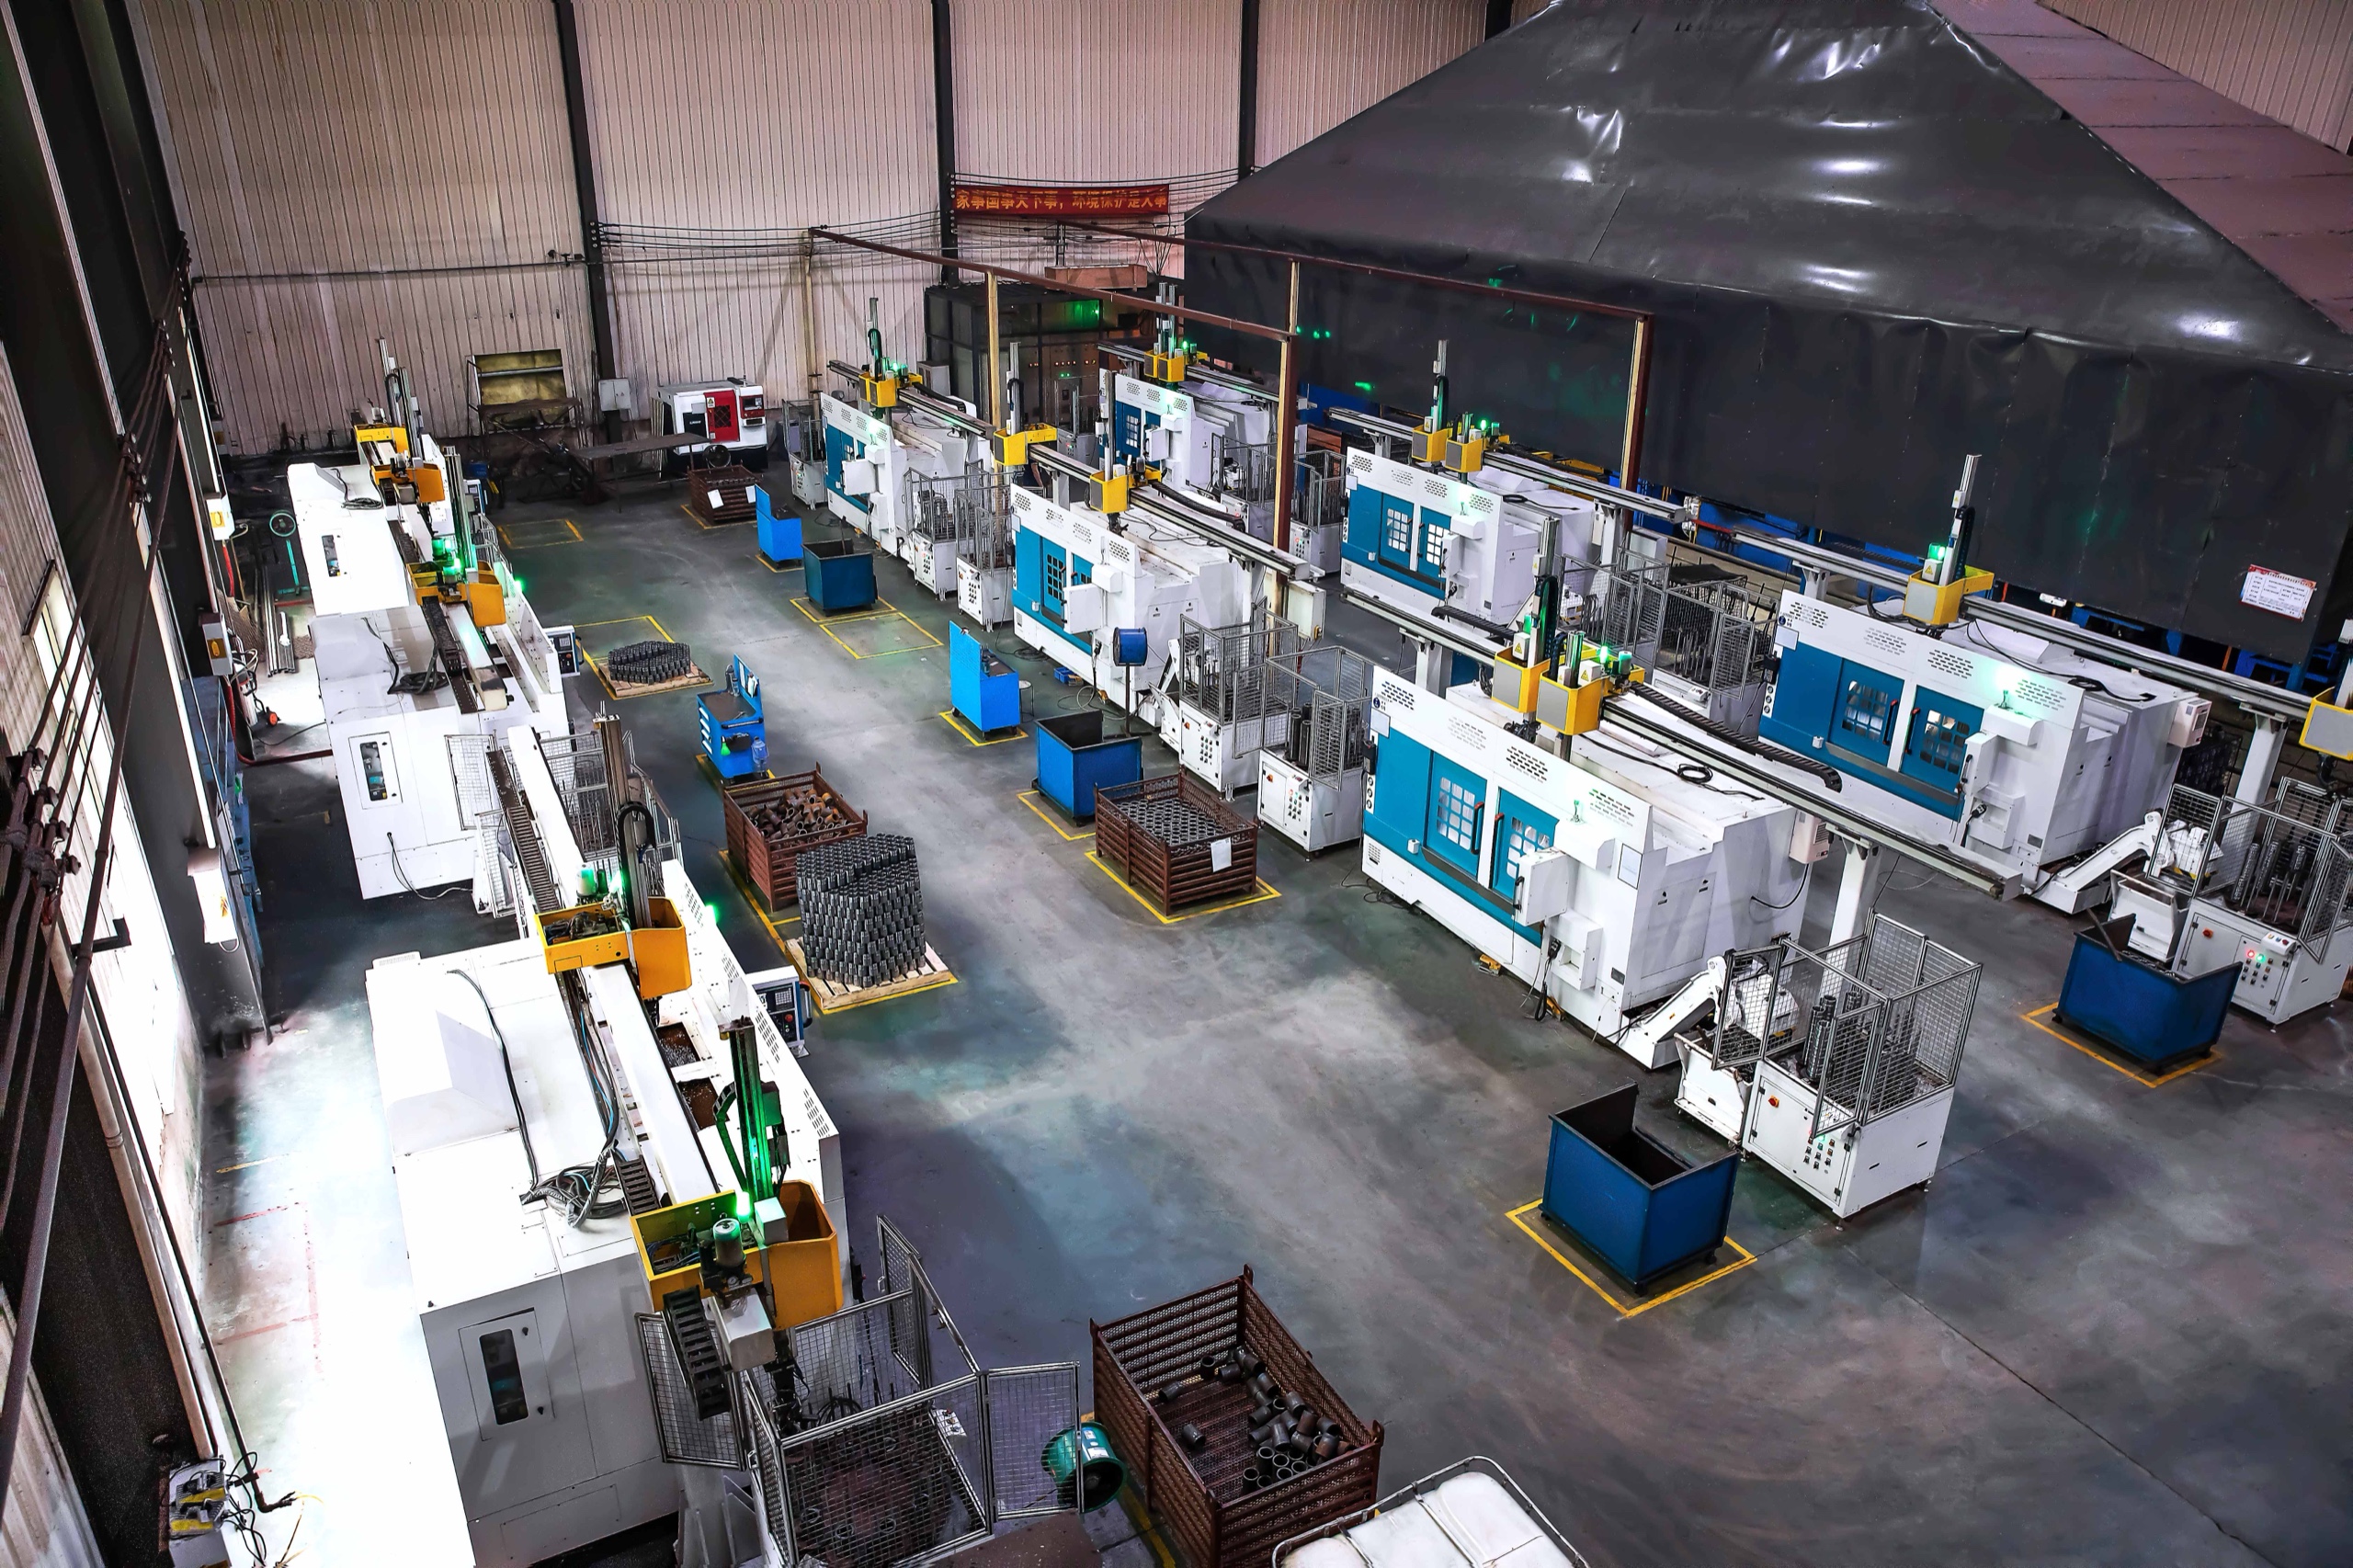
车削和铣削操作是围绕零件的功能表面进行的。图纸必须具有清晰的基础、相对位置公差、孔、凹槽和后续加工区域。余量与热处理和精加工打磨一致,以避免单独判断每项操作。
定义元素的对齐方式、长度和位置的表面。
倒角、半径、凹槽、孔和未加工区域。
用于硬化和后续精加工的材料。
沿路线的中间尺寸和最终尺寸。
下一步
注明热处理后的尺寸和需要磨削的表面。